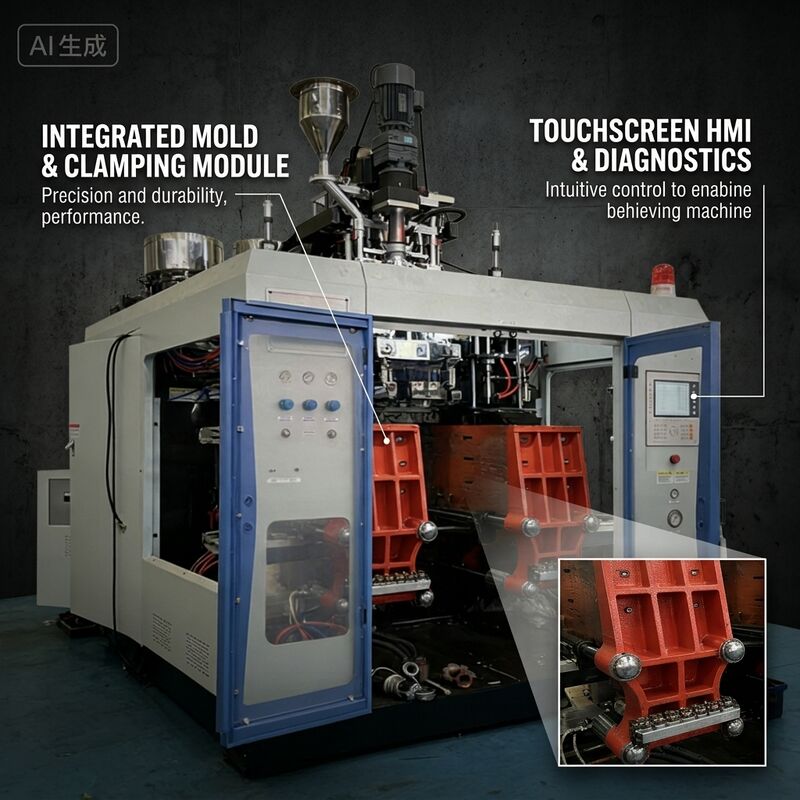
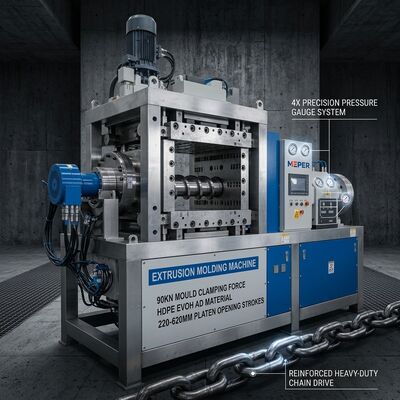
Nhựa thừa tốn kém gấp đôi: một lần là nhựa thừa lãng phí và lần thứ hai là công sức cần thiết để cắt bỏ nó. Kẹp hai trạm trên MP80D được thiết kế với lực kẹp 150 kN tác dụng qua các tấm gia cố có hành trình 540 mm, giữ cho hai nửa khuôn vuông góc dưới áp suất thổi để đường cắt nhựa thừa luôn sắc nét và dải nhựa thừa luôn mỏng.
Hình học cũng quan trọng như lực. Hành trình mở tấm di chuyển từ 220 đến 620 mm, cung cấp đủ khoảng hở cho khuôn đựng 10 lít sâu đồng thời cho phép hành trình đóng ngắn, nhanh trên khuôn chai nông. Kích thước khuôn tối đa là 520 x 460 mm và khung máy nặng 8,2 tấn giúp giảm rung động để kẹp không bị lệch khỏi căn chỉnh trong nhiều năm vận hành hai ca.
Hiệu suất Kẹp và Khuôn
- Lực kẹp 150 kN: giữ cho khuôn nhiều ngăn đóng chặt chống lại áp suất thổi bên trong, hạn chế nhựa thừa và bảo toàn cạnh cắt nhựa thừa ở đáy thùng chứa.
- Tấm gia cố: phân bổ lực đều trên bề mặt khuôn để các ngăn bên ngoài không bị thiếu áp suất.
- Hành trình tấm 540 mm: hành trình dài, có dẫn hướng, giữ song song trong suốt hành trình di chuyển, bảo vệ các chốt dẫn hướng khuôn.
- Mở 220-620 mm: khoảng hở có thể điều chỉnh cho chai nông và khuôn can nhựa sâu trên cùng một máy.
- Bố trí hai trạm: hai vị trí kẹp chia sẻ một máy đùn, vì vậy một trạm hạ xuống và kẹp lại trong khi trạm kia thổi.
- Khung nặng 8,2 tấn: giảm chấn động kẹp và giữ cho căn chỉnh ổn định thay vì dựa vào việc căn chỉnh lại thường xuyên.
Thông số kỹ thuật
| Thông số | Thông số kỹ thuật |
|---|
| Lực kẹp khuôn | 150 kN |
| Hành trình tấm | 540 mm |
| Hành trình mở tấm | 220-620 mm |
| Kích thước khuôn tối đa (R x C) | 520 x 460 mm |
| Số trạm | Hai trạm |
| Kích thước máy (D x R x C) | 4 x 2,3 x 2,5 m |
| Trọng lượng máy | 8,2 tấn |
| Thể tích sản phẩm tối đa | 10 L |
| Áp suất khí yêu cầu | 0,6-0,8 MPa |
| Lưu lượng khí nén | 1,5 m3/phút |
| Lưu lượng nước làm mát | 40 L/phút |
Tại sao sự ổn định của kẹp lại ảnh hưởng đến tỷ lệ phế liệu của bạn
Một kẹp bị mất lực trong một ca không bị hỏng đột ngột. Nó thể hiện dưới dạng sự dịch chuyển chậm về độ dày nhựa thừa, sau đó là các khiếu nại về cắt gọt, sau đó là các chai bị từ chối tại máy kiểm tra rò rỉ. Vì kẹp MP80D được chỉ định ở mức 150 kN với các tấm có kích thước cho khuôn 520 x 460 mm, máy không hoạt động ở giới hạn khả năng của nó đối với công việc điển hình từ 5 đến 10 lít, đây là nơi các vấn đề về căn chỉnh thường bắt đầu.
Cấu hình hai trạm cũng cải thiện tuổi thọ khuôn. Mỗi trạm hoàn thành một chu kỳ đóng-mở đầy đủ với thời gian chờ xác định, vì vậy khuôn không bị giữ chặt lâu hơn giai đoạn thổi và làm nguội cần thiết. Các chốt dẫn hướng và bộ phận cắt nhựa thừa có ít chu kỳ không cần thiết hơn mỗi ca so với máy một trạm chạy cùng công suất.
Câu hỏi thường gặp
150 kN có đủ cho khuôn đựng 10 lít không?
Đối với các kích thước thùng chứa mà máy này được thiết kế, thì có. Yêu cầu kẹp tỷ lệ với diện tích chiếu của thùng chứa và áp suất thổi được sử dụng. Một thùng chứa 10 L ở áp suất thổi điển hình nằm thoải mái trong định mức 150 kN và chúng tôi xác nhận phép tính dựa trên bản vẽ khuôn cụ thể của bạn trước khi giao hàng.
Phạm vi mở 220-620 mm thực sự kiểm soát cái gì?
Đó là khoảng hở sử dụng được giữa các tấm. Khuôn sâu cho can nhựa cao cần đầu trên; khuôn chai nông sử dụng đầu dưới để hành trình đóng ngắn và thời gian chu kỳ không bị lãng phí cho việc di chuyển.
Áp suất kẹp được duy trì trong các lần chạy dài như thế nào?
Áp suất thủy lực được đặt và giám sát thông qua hệ thống điều khiển, và cụm khớp nối và tấm được chỉ định quá mức cho lực định mức. Người vận hành ghi lại áp suất kẹp khi bắt đầu ca, và bất kỳ sự dịch chuyển nào cũng có thể nhìn thấy từ lâu trước khi nó ảnh hưởng đến chất lượng sản phẩm.
Trạm kép có thể chạy hai khuôn khác nhau cùng lúc không?
Các trạm độc lập về cơ khí, vì vậy có thể lắp hai bộ khuôn. Trên thực tế, hầu hết các nhà máy chạy khuôn khớp để giữ cho thời gian ống nhựa giống hệt nhau, nhưng chạy một khuôn phát triển trên một trạm và một khuôn sản xuất trên trạm kia là một cách phổ biến để thử nghiệm các thiết kế mới.